多腔瓶盖模具成本拆在哪:腔数、周期、检测与不可降的红线
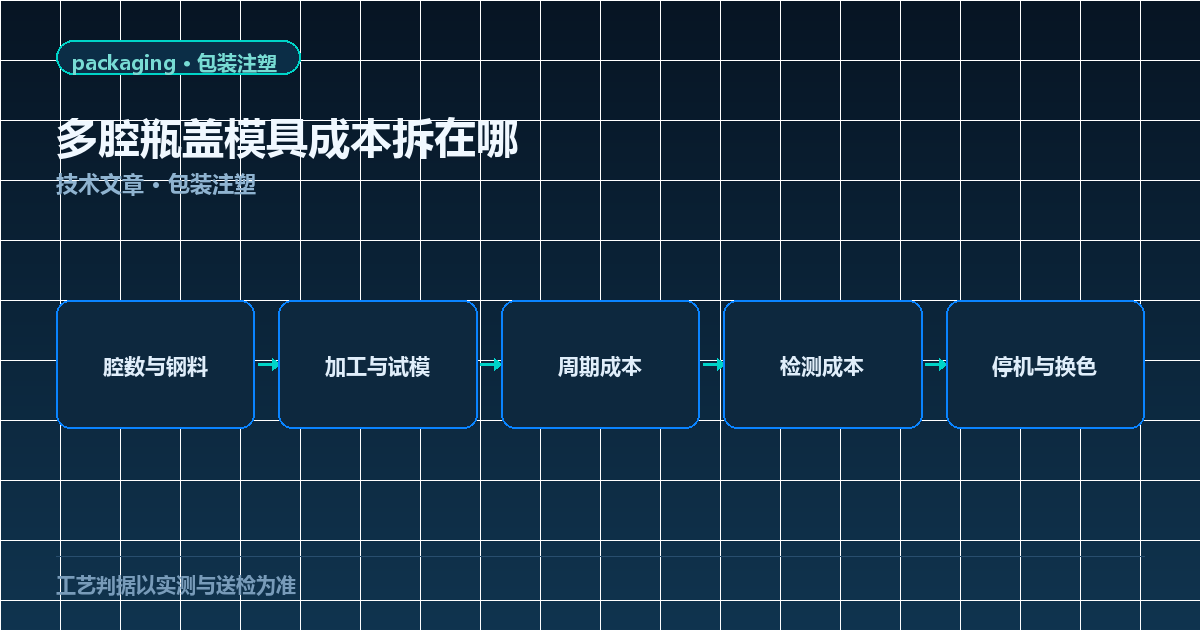
摘要:多腔瓶盖模具的成本要按五块拆:型腔钢料与加工、热流道系统、试模与整流、检测配置、量产期的停机与换色。腔数上抬省下的是单件摊销,同时抬高了钢料、热流道与一致性风险;周期成本要连良率与停机一起算。
关键词:多腔瓶盖模具、模具成本拆解、周期成本、检测成本、降本红线
一、成本构成与算法
单件成本可以拆成一个简单口径:单件成本约等于机台小时费率乘周期,除以腔数与良率,再加上材料与后处理成本。腔数在这个式子里是分母,但分母变大时,分子里的模具摊销也在变大。
模具摊销按寿命模次摊。高腔数模具的初始投入更高,若年量不足以在寿命周期内摊完,单件成本反而不如中腔数方案。所以腔数与年量必须一起算,不能只看报价。
周期成本藏在良率里。同样周期下良率下降一个点,实际单件成本上升幅度往往超过压周期省下的部分;这也是「压周期先压冷却时间差」的原因。
| 成本块 | 受什么影响 | 降本空间 | 红线 |
|---|---|---|---|
| 型腔与型芯钢料 | 腔数、尺寸、钢种 | 优化排布与标准化镶件 | 不降钢种与硬度等级 |
| 热流道系统 | 腔数、针阀或开放 | 按产量选形式 | 不省分区控温 |
| 加工与试模 | 结构复杂度、整流模次 | 前期模流减少试模 | 不压缩试模验证项 |
| 检测配置 | CTQ 数量、在线或离线 | 用在线监控替代冗余全检 | 不省过程监控 |
| 停机与换色 | 品种数、换色频率 | 快速换色与标准化换产 | 不省换色清理 |
二、降本路径与顺序
第一条路径是减少试模模次。前期用充填与冷却分析把流道平衡、冷却均衡和翘曲先验证一轮,现场试模只做确认与微调,这是最直接的降本项。
第二条路径是标准化镶件。把镶件、顶出与冷却接口标准化,换型时只换成型部分,能同时降低初次投入与后续维护成本。
第三条路径是把检测放在线上。在线称重与视觉分拣把不合格品在生产过程中剔掉,减少终检人力与批次返工,属于把成本从后端移到前端。
三、不可降的红线
冷却不能省。水路截面、流量与均衡性决定周期与变形,省掉随形冷却或减小水路,会以周期拉长和废品率上升的形式还回来。
排气不能省。排气槽深度按材料溢边值取,PP 可参考 0.02 mm;排气不足会导致困气、烧焦与局部缩水,这些缺陷在高射速下更明显。
壁厚安全余量不能省。轻量化要在非承力区做,螺牙、卡扣根部与筋位的厚度余量一旦压掉,开裂与装配失效会在客户端发生。
四、决策建议
先按年量算腔数区间,再按腔数算模具摊销与周期成本,最后把检测与停机成本加进去,得到可比较的单件成本曲线。曲线的最低点通常不在最高腔数处。
多品种小批另算。换色频繁时,快速换色能力与残料管理比腔数更影响单件成本,选型时应把换色成本写进评估表。
五、比较两个报价时要对齐的六项
比报价之前先把口径对齐,否则比的是两份不同范围的清单。第一项对齐腔数与年量:腔数不同,单件摊销与模具投入都不同,直接比总价没有意义。
第二项对齐热流道形式与品牌。针阀与开放式的初始投入差异明显,是否含自动断浇、分区数量与温控系统品牌都要写清。
| 对齐项 | 为什么必须对齐 | 常见差异 |
|---|---|---|
| 腔数与年量 | 决定单件摊销 | 腔数不同不可比 |
| 热流道形式 | 决定初始投入与维护 | 针阀与开放式 |
| 钢料与热处理 | 决定寿命与稳定性 | 钢种与硬度等级 |
| 检测配置 | 决定过程控制能力 | 有无在线称重 |
| 试模轮次 | 决定投产时间 | 是否含整流轮次 |
| 文件包 | 决定合规交付能力 | 是否含材料声明 |
第三项对齐钢料与热处理等级,第四项对齐检测配置,第五项对齐试模轮次是否含整流,第六项对齐文件包范围。六项对齐之后,报价才具有可比性。
比总价不如比单件成本。把模具投入按寿命模次摊销,加上周期成本、材料与后处理、检测与停机损失,得到的单件成本曲线才是决策依据;曲线的低点通常不在最高腔数处。
六、停机成本怎么量化
停机成本是成本表里最容易漏掉的一块。计划内停机包括换色、换型与保养,计划外停机包括修模、堵料与设备故障;两类都要折算成小时费率乘停机时长。
换色成本按次数摊。把单次换色的清理时间、过渡料用量与残料损失折算成单件成本,再乘以年换色次数;品种数一多,这项会超过模具摊销的差异。
计划外停机按概率估。修模与堵料不常发生但单次损失大,用历史频次乘单次损失估算并计入风险成本;这一项常被忽略,却直接影响交付承诺的可信度。
- 计划内停机:换色、换型、保养,按次数与时长折算
- 计划外停机:修模、堵料、故障,按频次与单次损失估算
- 良率损失:废品与返工,按件成本乘数量
- 交付风险:延期与加急,按合同条款估算
良率损失要单独列。废品与返工的成本是件成本乘数量,腔数越高单次产生的废品越多,这也是高腔数方案在良率不稳时总成本上升的原因。
量化之后才能比较方案。把停机与良率损失加进单件成本曲线,两个方案的优劣才看得出来;只看模具报价与周期,容易选中总成本更高的方案。
模具寿命与产能承诺要匹配。寿命模次与年量共同决定摊销年限,寿命期内摊不完的高腔数投入会抬高单件成本;把寿命、年量与摊销年限一起算,才是完整的成本口径。
能源与人工成本按机台小时费率计入,不要只比模具报价。费率与当地电价、班次安排相关,跨地区比较时要注意口径一致。
成本表按季度复核一次,费率与材料价格变动会改变结论。
七、报价里的隐性时间成本
报价单上最容易漏的是时间成本。换色、换型、保养占用的时间,以及计划外停机,都要折算进单件成本;只算模具摊销与材料,会低估高换型品种的单价。
交付节奏也含成本。客户要求的交期若与模具产能冲突,要么加腔数要么分批,两种选择都会改变成本结构;把交期约束写进报价范围,避免中标后发现不赚钱。
模具寿命与产能承诺要匹配。寿命模次与年量共同决定摊销年限,寿命期内摊不完的高腔数投入会抬高单件成本;把寿命、年量与摊销年限一起算,才是完整的成本口径。
- 当腔数抬升带来的良率下降超过单件摊销收益时,降腔数,不追上限。
- 当年量不足以在寿命周期内摊完高腔数投入时,选中腔数方案。
- 当降本涉及冷却、排气与壁厚余量时,先评估失效成本,不做单向削减。
相关阅读
- 化妆品盖多腔模具腔数怎么定:16–96 腔的判据与边界 — 腔数与投入的联合判据。
- 热流道针阀与随形冷却怎么配合压周期 — 周期成本的工艺来源。
- 展会小样盖快速换色模具 — 换色成本怎么纳入评估。
常见问题
多腔模具的成本主要花在哪?
主要在型腔与型芯钢料及加工、热流道系统、试模与整流、检测配置、以及量产期的停机与换色损失五块。
腔数越多单件成本越低吗?
单件摊销会降,但钢料、热流道、加工与检测成本上升,且腔间一致性风险增加;腔数超过一致性能力后总成本反而上升。
降本最不该动的是什么?
冷却水路、排气、壁厚安全余量与钢料等级最不该动;这几项省下的钱会以废品、停机与寿命的形式还回去。
周期成本怎么算?
周期成本等于机台小时费率乘周期除以腔数再除以良率,压周期的实际收益要连良率与停机一起算。
检测成本要不要省?
在线称重与视觉分拣属于把产能变成合格品的成本,属于必要项;可省的是冗余的全检项目,不是过程监控本身。
热流道选型对成本影响多大?
针阀系统初始投入高于开放式,但能在高腔数下压充填时间差并实现自动断浇;是否划算按产量与后处理成本一起算。
换色频繁的线怎么降本?
小批多品种优先选易清理的开放式或快速换色热流道,把换色与残料成本纳入单件成本,而不是只看模具报价。
模具成本腔数周期成本降本红线