化妆品盖多腔模具腔数怎么定:16–96 腔的判据与边界
摘要:化妆品盖多腔模具的腔数不是越大越好。先按年量与可用工时算出所需产能,再用件重与投影面积核锁模力与塑化量,最后用热流道空间与腔间一致性能力定上限。瓶盖类常见 16–96 腔,超过一致性能力的高腔数会把周期优势换成废品和停机。
关键词:多腔瓶盖模具、化妆品盖模具、16–96 腔、热流道平衡、锁模力
一、腔数到底由什么决定
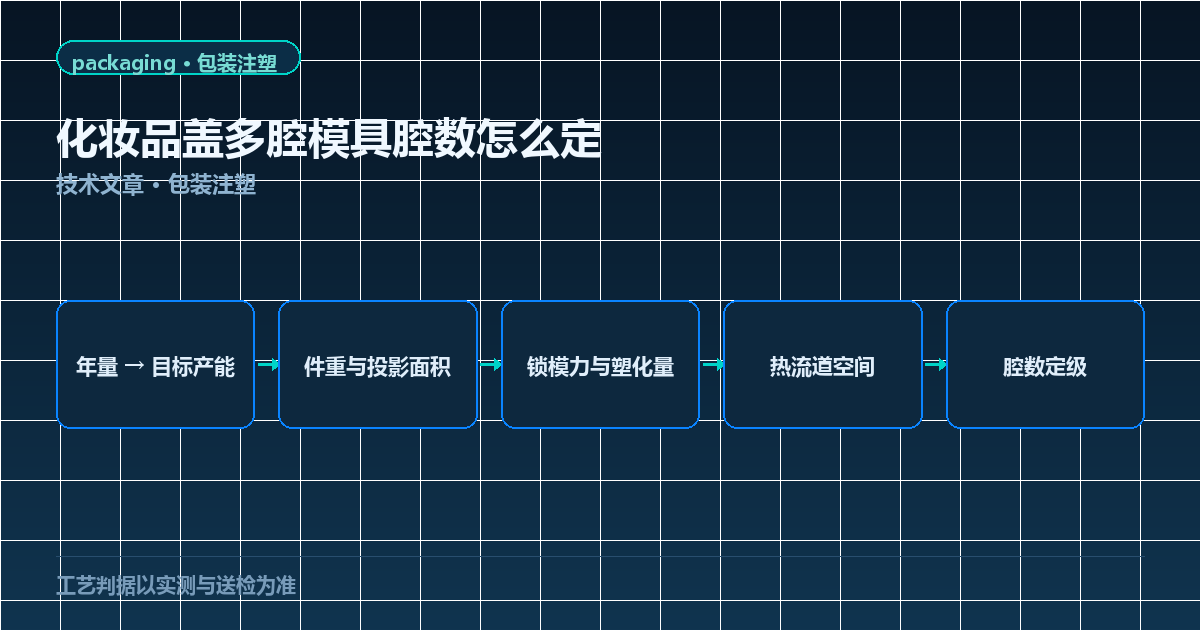
腔数由四件事一起定:年量决定的产能需求、机台的锁模力与塑化量、热流道与冷却能排下的空间,以及能否把腔间差异压进公差带。缺任何一项,先不要谈腔数。
产能口径先算清楚。需要腔数约等于年量除以单腔年产能,单腔年产能由年可用工时、目标周期与良率共同决定。目标周期在试算阶段可按普通瓶盖 6–15 s 取,化妆品厚盖、磁吸外盖与泵体外件按结构另评,不能直接套用矿泉小盖的高速样例。
锁模力口径是第二道闸。锁模力按单腔投影面积乘型腔压力再乘腔数估算,型腔压力随材料、壁厚与流程比变化,估算结果留 10–20% 余量。超了就降腔数,不能靠提高注射压力硬顶,飞边与合模线会同时恶化。
二、塑化量、热流道与冷却的硬约束
塑化量看的是单次注射量占机台理论注射量的比例:分子是件重乘腔数再加流道与浇口重量,占比落在 30–80% 区间比较稳。占比过低,材料在料筒停留过久;占比过高,塑化不足导致充填波动。
热流道给腔数设的是几何上限。腔间距受喷嘴最小间距、针阀驱动空间与分流板布管限制,针阀式比开放式更占空间。腔间距一旦被压到冷却水路包不住型腔,冷却时间会拉长,周期反而上不去。
| 判据 | 怎么算 | 边界与处置 |
|---|---|---|
| 目标产能 | 年量 ÷(年可用工时 × 3600 ÷ 目标周期) | 目标周期先按 6–15 s 试算,厚盖与泵外件另评 |
| 锁模力 | 单腔投影面积 × 型腔压力 × 腔数 | 留 10–20% 余量,超了降腔数 |
| 塑化量 | (件重 × 腔数 + 流道重)÷ 理论注射量 | 落在 30–80% 区间 |
| 腔间距 | 螺牙外径 + 水路 + 喷嘴最小间距 | 水路包不住型腔即到上限 |
| 腔间一致性 | 逐腔重量与关键尺寸极差 | 极差吃掉公差带 1/3 以上即降腔数 |
三、什么情况下应该主动降腔数
螺牙需要旋转脱螺纹或滑块脱模时,传动机构会占掉模内空间,同样模板尺寸下可排腔数下降。刚性料做旋脱、PP 与 PE 柔性料可在结构允许时做强制脱模,脱模方式不同,腔间距基准就不同。
高光与珠光外观件要降一档考虑。高光面要求每腔镶件独立控温、合模线受控;珠光与金属漆材料对剪切和磨损敏感,流道与浇口的磨损会逐步放大腔间色差。
多品种小批不要追高腔数。小批量换色频繁,高腔数意味着更长的换色清理时间与更多残料,OEE 会被换产吃掉。
四、常见误选与验证清单
只按单腔周期算账,是最常见的误选。周期要连机械手取出、在线称重与视觉分拣的节拍一起算,取出与检测跟不上,高腔数的产能就是纸面产能。
把平均值当一致性,是第二类误选。多腔口径要报逐腔数据:逐腔重量、密封径、螺纹中径或卡扣力分别统计,热流道分区温度、充填时间差与冷却均衡分别分析。
验证清单按四步走:先用充填分析验证多腔充填时间差;再用模流或试模确认冷却均衡;然后按逐腔取样报重量与关键尺寸;最后把机械手取出与检测节拍并入周期复算。
五、腔数、周期与检测怎么一起核
腔数、周期与检测是同一笔账。产能口径是年量除以单腔年产能,单腔年产能由年可用工时、目标周期与良率共同决定;检测节拍不并入时,算出来的产能只是纸面产能。
机械手取出与在线称重要并入周期复算。多腔模具的取出行程随腔数增加,在线称重与视觉分拣的处理时间也随腔数上升;这两项超过成型周期时,腔数再高也不会变成实际日产量。
| 核算项 | 口径 | 不达标时的处置 |
|---|---|---|
| 目标产能 | 年量 ÷(年可用工时 × 3600 ÷ 目标周期) | 提高腔数或分批交期 |
| 取出节拍 | 机械手取出行程与动作时间 | 优化取出路径或降腔数 |
| 检测节拍 | 在线称重与视觉分拣处理时间 | 分批抽检或提升检测并行度 |
| 良率影响 | 良率下降抬升单件成本 | 先修一致性再谈产能 |
核算顺序固定为:先定周期,再算腔数,最后把取出与检测并入复算。顺序反了,会出现腔数上去了而日产量没变的结果。
维护窗口也要算进去。腔数越高,热流道与镶件的维护点越多,计划性维护占用的时间越长;把维护窗口写进产能核算,年量承诺才站得住。
六、换型与扩展怎么预留
模具是长周期资产,排腔数时要给换型留余地。镶件标准化是成本最低的做法:成型镶件可换,模架、顶出与水路接口统一,换型时只换成型部分,不用重新配管。
模架与热流道按上限预留。若未来可能从 32 腔扩到 64 腔,模架的锁模与顶出能力、热流道的分区数量要按上限配置,否则扩容等于重开一套模,前期省下的钱会在第二次投入时还回去。
互换镶件让外观切换更省事。高光与哑光可用同一模架配不同镶件实现,外观标准变更时不动流道与冷却,试模轮次也随之减少。
扩展空间要写进技术方案。把可扩腔数、预留分区数量与接口标准写成明确条款,比事后追加划算;品种多的线上,这一项的收益往往超过腔数本身带来的收益。
排产时还要核对腔数与交期的关系。若年量集中在少数月份交付,按峰值月产能定腔数会造成淡季闲置,按全年均量定腔数则旺季交付吃紧;把交付曲线与腔数一起看,才能定出合理的腔数与备货策略。
七、验收时最容易漏掉的一项
验收常常盯着尺寸与外观,漏掉的是工艺条件的一致性。尺寸合格不代表过程稳定:同一腔在不同班次的重量极差若波动大,说明窗口没锁住,批量生产时会放大成废品。
把工艺窗口的上下限写进验收结论,比只给几个合格尺寸更有价值。窗口窄且稳定的模具,后续调机空间小但风险低;窗口宽而不稳的模具,短期能出活、长期难控。
这也是为什么逐腔重量 Cpk 要附带工艺条件快照。没有工艺条件的 Cpk 只是历史数据,无法复现,也就无法作为量产放行依据;快照不齐的 Cpk 报告,采购方应要求补全后再签。
- 当锁模力余量低于 10% 或塑化量占比超过 80% 时,降腔数,不靠提高注射压力硬顶。
- 当逐腔重量极差超过公差带的 1/3 时,先整流道与冷却,整流不了就降腔数。
- 当机械手取出与在线检测节拍超过成型周期时,腔数再高也不产生实际产能。
相关阅读
- 多腔热流道流道平衡为什么决定腔间一致性 — 腔数定完之后,真正决定良率的是充填时间差而不是平均重量。
- 多腔瓶盖模具成本拆在哪里 — 腔数上抬带来的钢料、加工与检测成本怎么一起算。
- 乳液泵外罩与喷头环多腔模具 — 泵体外件与旋盖在腔间距上的差异,看产品页参数。
常见问题
化妆品盖模具常见的腔数区间是多少?
瓶盖类多腔常见 16–96 腔,薄壁包装可评估到 32–128 腔;具体穴数要看件重、螺牙结构、热流道空间与机台塑化和锁模能力。
腔数是不是越多越好?
不是。腔数超过腔间一致性能力后,逐腔重量与关键尺寸极差会吃掉公差带,周期优势会被废品和停机换回。
锁模力怎么核腔数?
按单腔投影面积乘型腔压力再乘腔数估算,型腔压力随材料、壁厚与流程比变化;结果留 10–20% 余量,超了就降腔数。
塑化量不够会出现什么问题?
单次注射量应落在机台理论注射量的 30–80% 区间;注射量占比过低会停留过久导致材料降解,过高则塑化不足、充填不稳。
螺牙结构对腔数有什么影响?
螺牙需要旋转脱螺纹或滑块机构时会占用模内空间,腔间距受传动结构限制,同样模板尺寸下可排腔数下降。
高光化妆品盖为什么要降腔数?
高光外观面要求每腔镶件独立控温且合模线受控,腔间距不足会冷却不均,外观面出现缩水、流痕与光泽差。
定腔数前要准备哪些输入?
年量与可用工时、件重与投影面积、材料牌号与熔指、螺牙与外观要求、目标周期、机台锁模力与理论注射量六项。
多腔瓶盖模具化妆品盖模具腔数选择热流道平衡