多腔热流道流道平衡为什么决定腔间一致性
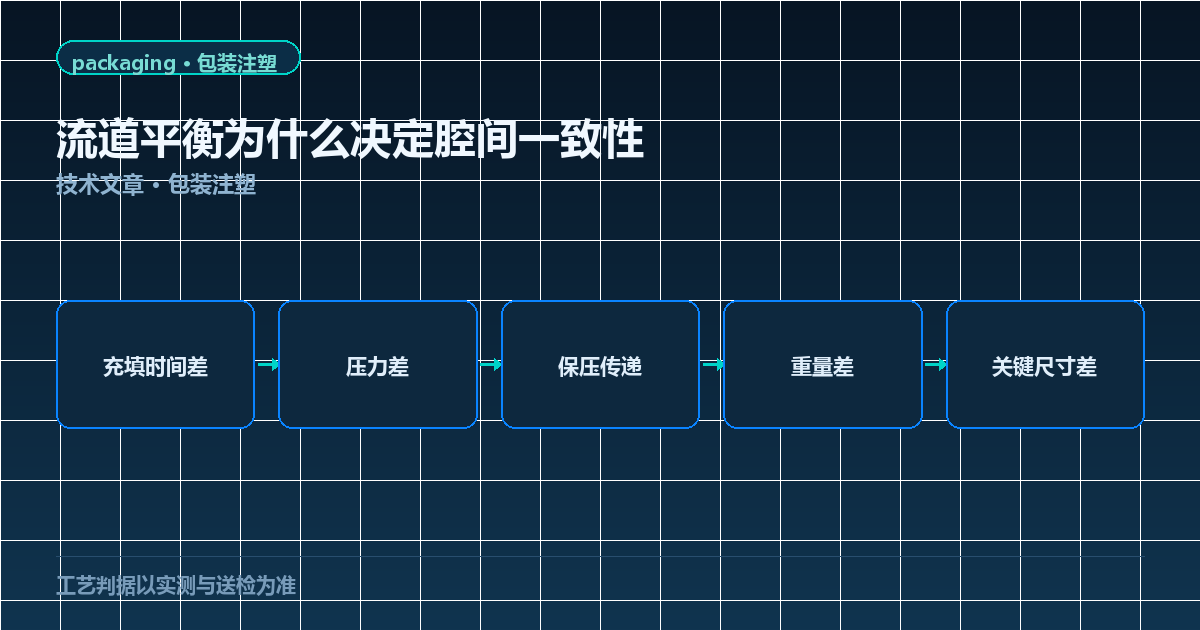
摘要:腔间一致的因果链是单向的:流道平衡决定各腔的充填时序,时序差转成压力差,压力差再转成重量差与关键尺寸差。所以先出现的信号是充填时间差,重量差只是结果。只按重量调流道,问题会在换料或换季时复发。
关键词:流道平衡、腔间一致性、充填时间差、热流道分区控温
一、因果链:时序 → 压力 → 重量 → 尺寸
熔体从主流道进入分流板后,各腔到达型腔末端的时间并不天然相同。靠近主流道的腔路径短、剪切少、压力损失小,先充满;远端腔后充满,两者的充填时间差就是一切腔间差的起点。
时间差接着变成压力差。先充满的腔在保压阶段承受更高的压力并持续更久,补缩更充分;后充满的腔保压传递弱,收缩更大。这一步把「时间」翻译成「密度与重量」。
最后一步是尺寸。收缩量的差异体现在密封径、螺纹中径与盖高上,外观面则表现为光泽差与缩水。所以重量差合格而尺寸差超差,通常说明问题已经从充填层传到了冷却层。
二、自然平衡与人工平衡
自然平衡靠几何对称:所有腔的流道长度、截面与转弯数完全一致,型腔在分流板上对称排布。它的优点是换料后行为稳定,缺点是占用空间大,腔数一高就排不下。
人工平衡靠流道尺寸修正:在充填分析里反复迭代各段流道直径,把不同路径的流动阻力拉到接近。它节省空间,但对材料熔指变化更敏感,换料后可能要重新验证。
| 平衡方式 | 做法 | 优点 | 代价与边界 |
|---|---|---|---|
| 自然平衡 | 几何完全对称,等长等截面 | 换料后行为稳定 | 占用空间大,高腔数难排 |
| 人工平衡 | 迭代流道直径修正阻力 | 省空间,腔数可上探 | 对熔指变化敏感,需复验 |
| 分区控温补偿 | 各区独立控温拉平黏度 | 目标可到 ±1℃ | 补偿不了几何不对称 |
| 针阀时序补偿 | 按腔序控制阀针开启 | 能压充填时间差 | 增加控制点与维护量 |
三、温度、剪切与冷却三条补偿路径
温度是第一条补偿路径。热流道按分区独立控温,温控目标可到 ±1℃;各区温差拉平后,熔体黏度差异下降,充填时间差随之收窄。它补偿的是温度因素,不能补偿几何不对称。
剪切是第二条。熔体在不同路径上的剪切历史不同,剪切生热与剪切变稀同时存在,这是自然平衡也难以完全消除差异的原因。薄壁高射速件这一项更敏感,需要按熔指与剪切条件另评。
冷却是第三条,也是最容易被忽略的一条。冷却不均不会产生大的重量差,但会产生明显的尺寸差;当重量差小而尺寸差大时,优先查水路而不是流道。
四、工程含义与验证顺序
验证顺序固定为三步:先用充填分析看充填时间差的分布形态;再上模按腔位测重量极差验证分析结果;最后测关键尺寸确认冷却是否同步。三步的数据要能对上,缺一步就下结论容易误判。
例行点检要带上热流道分区温度与充填时间差。加热圈老化、分流板结料与环境温度变化都会让已经调好的平衡漂移,靠终检发现时废品已经产生。
五、调好之后为什么会复发
平衡调好不是一劳永逸。换料、换色、加热圈老化与环境温度变化都会让已调好的平衡漂移,靠终检发现时废品已经产生,所以要把关键项纳入例行点检。
换料是最常见的触发点。熔指变化会改变流动阻力,人工平衡的流道对熔指更敏感;换料后应重跑充填分析并复验分区温度,而不是沿用旧参数。
加热圈与热电偶老化是慢变量。温度漂移会逐步放大充填时间差,表现为腔间差随时间缓慢扩大;把各区温度与充填时间差做成趋势图,能在废品产生前发现问题。
| 触发因素 | 表现 | 复验动作 |
|---|---|---|
| 换料或换牌号 | 充填时间差突变 | 重跑充填分析、复验分区温度 |
| 加热圈老化 | 腔间差缓慢扩大 | 做温度与极差趋势图 |
| 环境温度变化 | 开机阶段漂移明显 | 延长热平衡时间再取样 |
| 分流板结料 | 局部腔位异常 | 清理分流板并复验 |
点检项固定为四条:各区温度偏差、充填时间差、逐腔重量极差、冷却时间差。四项按月记录,偏离基线超过一定幅度就触发复验,不等问题变成废品再处理。
六、怎么把结论写进工艺文件
机理讲清楚之后,要落成可执行的判据写进工艺文件,否则知识只停留在个人经验里。第一项写充填时间差的目标区间与复验条件,用模流结果与试模实测共同确定。
第二项写逐腔重量极差的上限。上限按公差带反推,通常取公差带的三分之一作为警戒值,超过警戒值触发整流道或修冷却,而不是调注射速度掩盖。
第三项写热流道各区温度的设定值与偏差范围。温控目标可到 ±1℃,具体精度按系统确认;各区温度要按月记录趋势,偏差超出范围即排查加热圈与热电偶。
- 充填时间差:目标区间、复验触发条件、复验方法
- 逐腔重量极差:警戒值、处置动作、复验时间
- 分区温度:设定值、偏差范围、趋势记录周期
- 冷却时间差:目标区间、水路清洗周期
第四项写冷却时间差与水路清洗周期。水路结垢会让冷却能力逐步下降,表现为周期缓慢变长与尺寸漂移;清洗周期写进保养计划,比事后处理省事。
写完这四项,机理就变成了可复现的工艺纪律。换班、换料与换人时,按工艺文件执行就能得到一致结果,不依赖个人手感。
分流板的流道布局也参与平衡。一模多腔时分流板的层级与转角数量决定了压力损失分布,布局确定后很难靠参数补偿;这也是平衡问题要在设计阶段解决、而不是留到试模阶段的原因。
腔数变化时平衡要重新验证,流道长度与分流板层级随之改变,旧腔数下调好的参数不能直接搬到新排布上。
七、平衡记录该留哪些字段
平衡调好之后要留可复用的记录,否则换人或换季又要从头调。记录至少包含:各区温度设定与实测、充填时间差、逐腔重量极差、冷却时间差,以及对应的材料与批次。
这五个字段能还原当时的平衡态。下次复验时对照基线,偏差来自哪一环一目了然;只记「已调好」三个字等于没记,复发时仍要重新排查,时间成本并不低。
记录还要随模具交付。客户接手后按同一套字段复验,能快速确认状态;字段缺失会让客户重新建立基准,既拖交接也增加信任成本。
- 当充填时间差是主因时,整流道几何或针阀时序,不靠提高注射压力掩盖。
- 当重量差小而尺寸差大时,查冷却水路均衡,不继续整流道。
- 当换料或换季后腔间差复现时,重跑充填分析并复验分区温度,不沿用旧参数。
相关阅读
- 多腔瓶盖重量 Cpk 与逐腔尺寸怎么测、怎么报 — 把机理变成可判定的数据口径。
- 化妆品盖多腔模具腔数怎么定:16–96 腔的判据与边界 — 腔数定级与一致性能力的关系。
- 热流道针阀与随形冷却怎么配合压周期 — 针阀时序与冷却的实现细节。
常见问题
什么是流道平衡?
流道平衡指各腔熔体到达型腔末端的时间基本一致,是自然平衡靠几何对称、人工平衡靠流道尺寸修正,两者都要靠充填分析验证。
充填时间差多少算可接受?
没有通用阈值,判据是时间差引起的重量与关键尺寸极差是否还在公差带内;通常按极差不超过公差带 1/3 来反推可接受的时间差。
为什么重量差是结果不是原因?
重量差由充填时序差与保压传递差共同产生,只按重量调流道会来回摆动;先看充填时间差,再看压力传递,最后看重量。
热流道分区控温起什么作用?
分区控温把各区熔体黏度差异拉平,温控目标可到 ±1℃ 且各区独立;它补偿的是温度引起的流动差,不能补偿流道几何不对称。
剪切对多腔充填有什么影响?
熔体在流道中的剪切历史不同会造成黏度差异,靠近主流道与远端腔的剪切历史不同,是自然平衡难以完全消除差异的原因之一。
冷却不均会不会表现为腔间差?
会。冷却不均导致各腔收缩率不同,表现为尺寸差而不是重量差;重量差与尺寸差不同步时,优先查冷却水路。
流道平衡调完还会复发吗?
会。换料、换色、加热圈老化与环境温度变化时平衡会被打破,所以要把分区温度与充填时间差纳入例行点检。
流道平衡腔间一致性充填时间差热流道