薄壁包装壁厚与腔数怎么一起定:0.2–1.2mm 与 32–128 腔
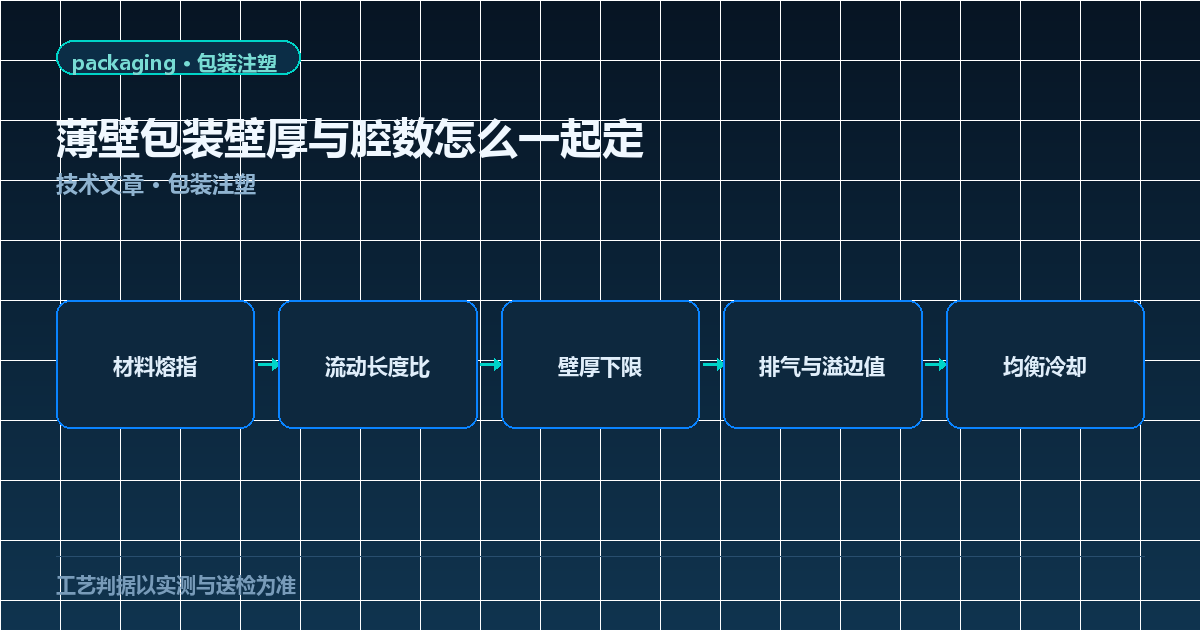
摘要:薄壁包装的壁厚和腔数不能分开定。先按材料熔指与流动长度比评出壁厚下限,确认排气与冷却能跟上,再按件重、塑化量与冷却能力定腔数。薄壁包装可往 0.2–1.2 mm 设计、腔数可评估 32–128 腔,但两个上限都要由实测与模流确认。
关键词:薄壁注塑、壁厚设计、0.2–1.2 mm、32–128 腔、流动长度比
一、壁厚下限由什么决定
壁厚下限的第一判据是流动长度比,也就是熔体流程长度与壁厚的比值。比值越大,充填越困难,压力需求越高;比值压不下来时,加浇口或局部加厚比单纯提高射速有效。
第二判据是材料。薄壁高速成型对熔指与剪切敏感,PP 瓶盖资料中 MFR 可在 8–25 g/10min 区间按牌号选择;薄壁高速件还要按熔指与剪切条件另评,不能只按常规牌号套用。
第三判据是排气与冷却。壁厚变薄后充填速度提高,困气风险上升,排气槽深度要按材料溢边值取(PP 可参考 0.02 mm);同时冷却必须均衡,否则薄壁处先固化、厚壁处缩水。
二、腔数上限由什么决定
腔数的第一约束是塑化量与注射量占比。单次注射量等于件重乘腔数加流道重量,占比落在机台理论注射量的 30–80% 区间较稳;薄壁件注射速度快,对塑化均匀性更敏感。
第二约束是冷却能力。腔数上抬后,每腔水路能否独立包住型腔成为瓶颈;随形冷却能改善均衡性,但仍要在模流里验证各腔冷却时间差。
第三约束是取出与检测节拍。薄壁容器可目标 ≤12 s,但若机械手取出、在线称重与视觉分拣节拍跟不上,实际产能不会随腔数线性增长。
| 判据 | 计算口径 | 边界 |
|---|---|---|
| 流动长度比 | 流程长度 ÷ 壁厚 | 比值过高加浇口或局部加厚 |
| 熔指与剪切 | 按牌号与剪切条件评 | 薄壁高速件单独评,不套常规牌号 |
| 排气槽深度 | 按材料溢边值取 | PP 参考 0.02 mm,过深即飞边 |
| 注射量占比 | (件重×腔数+流道重)÷ 理论注射量 | 30–80% 区间 |
| 周期目标 | 按壁厚、腔数、热流道、机械手与材料定 | 薄壁容器可目标 ≤12 s |
三、轻量化减肉厚的边界
减肉厚要分区域。非承力的大平面与均匀壁厚区是主要减重空间;筋位、卡扣根部与螺牙区不能动,这些位置的强度与装配力直接相关。
卡扣与铰链位要单独评。薄壁小盒的卡扣需要反复开合,根部圆角与壁厚保留量决定寿命;减重后应复算开合力与疲劳次数,而不是只看外观。
透明件与外观件另有一套判据。PMMA 与 PC 透明外罩减肉厚会影响光泽与流痕可见度,薄壁处更容易出现流痕与应力痕,需要按外观限度样确认。
四、常见误选
先定腔数再定壁厚,是最常见的顺序错误。壁厚没定就定腔数,等到模流发现充填不足,能改的只剩降腔数或加浇口,成本和周期都被拖长。
把「所有件都做超薄」当目标,是第二类误选。薄壁是手段不是目的,厚壁容器、防伪盖与泵体外件各有其结构需求,统一压壁厚会带来开裂与装配失效。
忽略在线检测是第三类。薄壁件缺陷以缺料、飞边与变形为主,在线称重与视觉分拣是把腔数优势变成合格品的前提。
五、减重之后的验证顺序
减重方案定下来之后,验证要按结构、工艺、外观三段走,不能只测一个维度就放行。三段各有判据,缺一段等于把风险留到客户端。
第一段是结构验证。复算螺牙强度、卡扣开合力与开合次数,盒体类件还要复算堆码与跌落工况;薄壁件在装配应力与跌落载荷下最容易出现开裂,开裂位置通常在卡扣根部与筋位。
第二段是工艺验证。按腔位取样,看重量极差与关键尺寸极差是否仍在公差带内;同时确认排气槽状态与冷却时间差,薄壁件对这两项最敏感。
| 验证段 | 判据 | 不通过时的动作 |
|---|---|---|
| 结构 | 螺牙强度、开合力、开合次数 | 恢复局部壁厚或加大圆角 |
| 工艺 | 重量与关键尺寸极差 | 整流道、冷却或降腔数 |
| 外观 | 限度样比对(流痕、应力痕、光泽) | 调模温、浇口或材料 |
第三段是外观验证。透明与高光件按限度样比对,薄壁处的流痕与应力痕最容易被注意到;外观判据要写成可比对的标准,而不是主观描述。
减重记录要归档。把减重前后的壁厚、重量与复算结果一并存档,后续换料或换机台时可以直接对照,避免重复试错。
六、模具与机台的匹配项
薄壁方案能不能落地,一半取决于机台。第一项是射速能力:薄壁充填需要在很短的时间内把熔体推进型腔,机台的最大注射速度与响应特性直接决定可实现的壁厚下限。
第二项是锁模刚性。薄壁需要高注射压力,模板刚性不足会产生胀模与飞边;刚性不足的机台上做薄壁,往往要牺牲壁厚或腔数来换取稳定。
第三项是开模行程与顶出能力。薄壁件包紧力分布与厚壁件不同,顶出面积不足会造成顶穿与变形;多腔薄壁模的顶出点数量也要随腔数增加。
- 射速能力决定壁厚下限,先确认机台曲线再定壁厚
- 锁模刚性决定能否用满注射压力,刚性不足就降腔数
- 开模行程与顶出决定取出方式,顶出不足会造成变形
- 塑化均匀性决定多腔一致性,薄壁对塑化波动更敏感
匹配表要在选型阶段做。把机台的射速、锁模力、理论注射量、开模行程与顶出能力列成一张表,与产品的壁厚、件重、投影面积逐项对照,缺口一目了然。
材料批次波动在薄壁件上被放大。同一牌号不同批次的熔指差异会改变充填阻力,薄壁窗口窄时表现更明显;把熔指纳入来料确认项,并在换批后复核保压窗口,比事后调机稳妥。
薄壁件的模具温度窗口比常规件窄,模温一变化,充填与溢边的平衡点就跟着移动,因此模温要作为受控变量记录而不是随环境温度浮动。
七、薄壁件的试模取样节奏
薄壁件要在热平衡建立后再取样,否则数据反映的不是模具能力而是升温过程。试模记录里要写明取样前的循环次数与模温读数,没有这行的数据不纳入判定。
高射速下排气与保压的窗口很窄,取样密度要比厚壁件高:每稳定半小时取一轮,连续三轮极差收敛再定窗口。密度不够会漏掉周期性波动,把偶发超差当成偶然。
取样还要覆盖换料。薄壁件对熔指敏感,换批后重新取一轮,确认充填与保压窗口没有漂移;把换批取样写进试模规范,比量产阶段才发现缩水或飞边省事得多。
- 当流动长度比偏高时,加浇口或局部加厚,不靠提高射速硬冲。
- 当注射量占比超过 80% 或水路包不住型腔时,降腔数,不追上限。
- 当减重涉及螺牙、卡扣根部与筋位时,先复算强度与开合力,再定壁厚。
相关阅读
- 薄壁 0.6mm 瓶盖缩水与飞边怎么分层排查 — 薄壁窗口窄时的缺陷定位顺序。
- 包装注塑轻量化与薄壁高速往哪走 — 轻量化与高速化的技术走向。
- 薄壁小盒与卡扣多腔模具 — 薄壁件的参数配置与检测项。
常见问题
薄壁包装的壁厚能做到多薄?
薄壁包装可往 0.2–1.2 mm 区间设计,具体按材料、容量与机台能力评;不是所有件都适合做超薄,长流程与薄筋位置要单独评。
薄壁件的腔数区间是多少?
薄壁包装可评估 32–128 腔,实际穴数按件重、壁厚、冷却能力与机台塑化量定,高腔数还要看取出与在线检测节拍。
熔指对薄壁有什么影响?
薄壁高速成型对熔指与剪切敏感,PP 瓶盖资料 MFR 可在 8–25 g/10min 按牌号选,薄壁高速件要按熔指与剪切条件另评。
流动长度比怎么用在薄壁上?
流动长度比是流程长度与壁厚之比,比值越大充填越难;薄壁件先算比值,比值过高要加浇口或局部加厚,而不是单纯提射速。
薄壁件为什么更容易飞边?
薄壁需要高射速高压力,压力逼近材料溢边值就会顶开分型面;排气槽深度按溢边值取,PP 可参考 0.02 mm。
轻量化减肉厚会影响强度吗?
会。减肉厚不能动螺牙强度与卡扣的根部圆角,减重应优先在非承力面与均匀壁厚区,筋位与卡扣根部要单独评。
薄壁件的周期目标怎么定?
薄壁容器可目标 ≤12 s,最终按壁厚、腔数、热流道、机械手与材料确定;不写全站固定秒数,按项目复算。
薄壁注塑壁厚设计腔数轻量化