薄壁 0.6mm 瓶盖缩水与飞边怎么分层排查
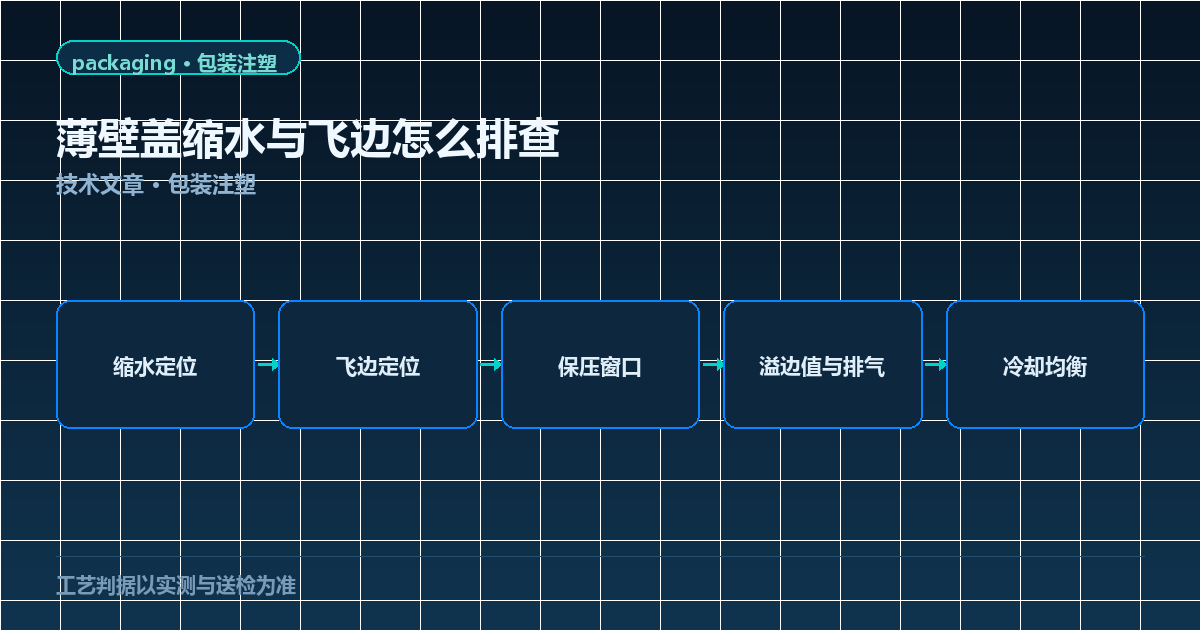
摘要:薄壁盖的缩水与飞边通常是一对矛盾:压力低了补缩不足产生缩水,压力高了逼近溢边值产生飞边。排查顺序固定为先核排气与锁模,再定保压窗口,最后才动射速与料温。顺序反了,真因会被参数掩盖并在换料后复发。
关键词:薄壁注塑、缩水、飞边、溢边值、排气槽、0.6 mm 壁厚
一、先分清缩水的位置与飞边的位置
缩水的位置决定真因。浇口附近的缩水指向保压不足或浇口过早冻结,补缩通道在收缩发生前就断了;远端与转角处的缩水更可能是充填不足、困气或局部冷却过快。
飞边的位置同样有信息量。全周均匀飞边指向锁模力不足或整体过压;局部飞边指向分型面损伤、镶件配合间隙或排气槽过深;只在个别腔出现,则基本可以判定为模具状态问题而不是工艺参数问题。
薄壁件把这两个矛盾放大了。壁厚进入 0.2–1.2 mm 区间后,充填需要更高的射速与压力,压力一旦逼近材料的溢边值,分型面就会被顶开,留给调整的空间很窄。
二、三层排查顺序
第一层是模具状态。按材料溢边值核排气槽深度(PP 可参考 0.02 mm),确认排气槽没有堵塞,分型面无损伤,锁模力与模板平行度到位。这一层没做完就调参数,等于在漏气的容器里加压。
第二层是保压窗口。保压压力与时间的组合决定补缩量,浇口冻结时间决定补缩能否传递进去。先找出不产生飞边的最大保压,再确认该压力下缩水是否消除,两者取交集。
| 现象 | 优先排查层 | 典型真因 | 处置动作 |
|---|---|---|---|
| 浇口附近缩水 | 保压层 | 保压不足、浇口早冻 | 加大保压或加大浇口 |
| 远端与转角缩水 | 充填与排气层 | 困气、排气不足 | 清排气槽、降射速末段 |
| 全周均匀飞边 | 锁模与压力层 | 锁模力不足、整体过压 | 核锁模力、降保压 |
| 局部飞边 | 模具状态层 | 分型面损伤、排气过深 | 修分型面、修排气槽 |
| 个别腔飞边 | 模具状态层 | 镶件间隙、局部超压 | 修镶件配合 |
第三层才是射速与料温。射速影响充填时间差与剪切生热,料温影响黏度与冷却时间;这两项要在前两层定稳之后再微调,用来收窄周期而不是解决缺陷。
三、薄壁特有的两个坑
第一个坑是把排气当次要项。薄壁充填速度快,型腔内气体若排不出去,困气压力会顶开分型面形成「假飞边」,同时造成局部缩水。清排气槽往往比调参数更有效。
第二个坑是壁厚下限没评就直接打样。壁厚按材料熔指、流动长度比、容量与机台能力一起评,不是所有件都适合做到超薄;结构上有长流程和薄筋的位置,应该单独加厚或调整浇口位置。
四、复发预防
把四项纳入点检:排气槽清理周期、分型面状态检查、锁模力与模板平行度复检、溢边值记录。换料、换色与季节变化后,重新确认保压窗口。
验证方式固定:先按腔位取重量与外观分级,确认缺陷是否随腔位分布;再看缺陷是否随时间漂移。随腔位分布指向流道与冷却,随时间漂移指向热平衡与设备状态。
五、设备与模具状态项怎么查
第三层排查之前,先确认设备与模具状态。锁模力、模板平行度、哥林柱受力均匀性这三项决定分型面能否压住注射压力;其中任何一项失准,都会表现为反复出现的飞边。
模板平行度常被忽略。长期运行后模板与拉杆的状态会变化,表现为飞边位置不固定、时有时无;用压痕纸或复写纸检查分型面接触,是成本最低的确认方式。
| 状态项 | 检查方式 | 失准表现 |
|---|---|---|
| 锁模力 | 按计算值复核并留余量 | 全周均匀飞边 |
| 模板平行度 | 压痕纸检查分型面接触 | 飞边位置不固定 |
| 排气槽状态 | 清理周期与深度确认 | 困气、烧焦、假飞边 |
| 热流道温度 | 各区温度趋势图 | 腔间差缓慢扩大 |
热流道温度要单独看。加热圈与热电偶老化会让温度缓慢漂移,表现为腔间差随时间扩大;做各区温度趋势图,能在缺陷出现前发现问题。
确认完状态项再进入参数调整。状态项失准时调参数,等于在不稳定的基础上叠加变化,调出来的窗口不可复现;这也是很多缺陷「调好了又回来」的原因。
六、验证闭环怎么建
排查出真因之后要把结论固化,否则同一个问题会反复出现。固化的第一件事是写清现象与真因的对应关系:什么现象对应什么层的原因,按层排查而不是按经验猜。
第二件事是把处置动作写成标准动作。清排气、修分型面、重定保压窗口各自对应明确的触发条件与验收方式,换班时按标准动作执行,结果才一致。
第三件事是设定复验时间。处置后按腔位复测重量与关键尺寸,确认极差回到警戒值以内;复验不合格就回到上一层重新排查,不在同一层反复调参数。
- 现象与真因对应表:按层记录,不按个案记忆
- 标准处置动作:触发条件、执行步骤、验收方式
- 复验时间与方法:按腔位复测,回到上一层的条件
- 点检周期:排气、温度、锁模力、极差
第四件事是把点检周期排进保养计划。排气槽清理、温度趋势记录、锁模力复检与极差记录按月执行,把问题在废品产生前发现,比事后排查省得多。
闭环建立之后,同类问题的处理时间会明显下降。真正省时间的不是排查技巧,而是把上一次的结论变成了下一次的起点。
季节性因素也要纳入考虑。环境温度与冷却水温变化会改变热平衡状态,同一套参数在冬夏两季的表现可能不同;换季时复核温度与保压窗口,比沿用旧参数省事。
记录缺陷出现的时间点同样重要。缺陷随开机时间推移而增多,通常指向热平衡或温度漂移;随腔位分布则指向流道与冷却。
排查记录按腔位与时间段归档,同类问题再来时可直接对照。
七、缺陷样本的留存方式
排查出的真因要配实物样本,否则结论无法复核。飞边、缩水、流痕件各留一件,标注出现的时间段、机台与腔位,和处置前后的照片成对归档,便于复检时对照。
样本加现象说明,下次同类问题直接对照,省去重新描述。样本的腔位信息尤其关键:同一缺陷若固定在某几个腔,指向流道或冷却;若随机分布,指向材料或工艺窗口。
样本管理也要定级。外观缺陷按限度样分级留存,功能缺陷按 CTQ 留存,关键件保留到批次结束之后;没有样本管理的排查,结论往往随人员流动而流失。
- 当出现局部或个别腔飞边时,先修模具状态,不靠降保压掩盖。
- 当缩水集中在远端时,先清排气与核充填,不先加保压。
- 当换料或换季后缺陷复现时,重定保压窗口与溢边值,不沿用旧参数。
相关阅读
- 薄壁包装壁厚与腔数怎么一起定 — 壁厚下限与腔数的联合判据。
- 热流道针阀与随形冷却怎么配合压周期 — 冷却均衡决定的窗口上限。
- 薄壁小盒与卡扣多腔模具 — 薄壁件的排气与冷却配置。
常见问题
薄壁件缩水和飞边为什么常一起出现?
薄壁需要高射速与高保压充填,压力一高就逼近溢边值产生飞边,压力一低又补缩不足产生缩水,两者夹住的可调窗口很窄。
PP 的排气槽深度取多少?
排气槽深度按材料溢边值取,PP 可参考 0.02 mm;具体还要看排气位置、型腔表面状态与锁模刚性,需按模试确认。
先动射速还是先动保压?
先确认排气与锁模是否到位,再定保压窗口,最后才动射速;先动射速会把充填时间差与困气问题一起掩盖。
缩水在浇口附近还是远端更有意义?
浇口附近缩水指向保压不足或浇口过早冻结,远端缩水指向充填不足或排气不良;位置不同,处置动作不同。
飞边只在个别腔出现说明什么?
个别腔飞边通常指向分型面局部损伤、镶件配合间隙或该腔投影面积局部超压,属于模具问题而不是工艺参数问题。
模温升高对缩水和飞边各有什么影响?
模温升高有利于充填与补缩但延长冷却时间并加大溢边风险;薄壁件要在充填与溢边之间找模温窗口,不能单向调高。
排查后怎么防复发?
把排气槽清理周期、分型面检查、锁模力复检与溢边值记录纳入点检表,换料换色后重新确认窗口。
薄壁注塑缩水飞边排气槽