食品接触 PP 盖按 GB 4806 要出哪些材料声明与 DoC
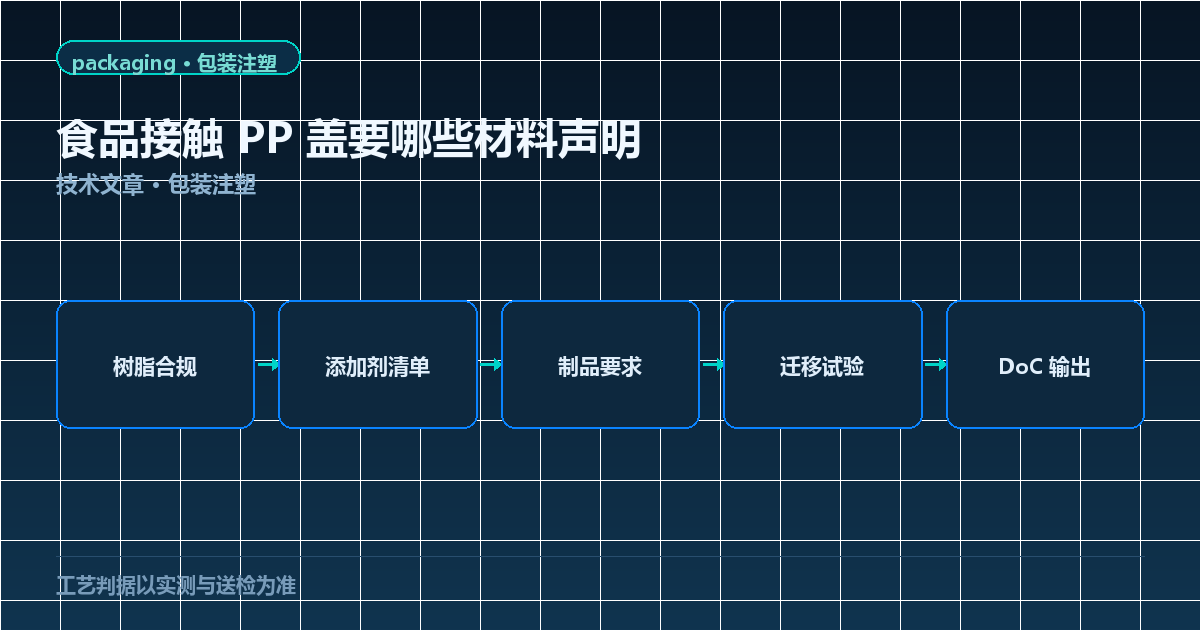
摘要:食品接触 PP 盖的合规链条是分层的:树脂按 GB 4806.6、添加剂按 GB 9685、制品按 GB 4806.7、生产卫生按 GB 31603、迁移试验按 GB 31604 系列。模具厂提供的是材料牌号、供应商声明与试模件,终产品符合性声明由责任主体出具,检测结果由第三方机构确认。
关键词:GB 4806.7、食品接触 PP 盖、DoC、总迁移、GB 9685
一、食品接触合规到底分几层
食品接触材料的要求是分层套用的,不是一张证书管全部。树脂层看 GB 4806.6,添加剂层看 GB 9685,制品层看 GB 4806.7,生产过程看 GB 31603,迁移试验方法看 GB 31604 系列,通用安全要求看 GB 4806.1。
分层这个事实决定了职责边界。模具厂处在链条上游,能提供的是材料牌号、供应商声明、试模件与工艺条件;终产品是否符合食品安全要求,由客户按使用条件送检、由检测机构出结果,模具厂不替客户做最终合规判定。
橡胶类内垫或密封圈不适用塑料制品条款,按 GB 4806.11 单列。多材料复合的盖体要分别说明,内垫、垫片与盖体各自出对应材料声明,不能合并成一句「食品级」。
二、材料声明要写清什么
材料声明的核心是身份可追溯。至少要写清树脂牌号与生产商、添加剂名称与用途、着色剂是否含受限物质、回料是否使用及来源、以及该牌号对应的合规依据。
回料不是默认可用。回料比例按客户卫生要求与食品安全要求确定,需要供应商明确声明来源与合规性;包装行业常见的回掺比例只是行业参考,不能直接写成默认做法。
| 文件项 | 由谁出 | 关键内容 | 常见缺口 |
|---|---|---|---|
| 树脂合规声明 | 树脂供应商 | 牌号、单体与残留、适用条款 | 只写「食品级」不写牌号 |
| 添加剂清单 | 母粒 / 助剂供应商 | 物质名称、用量、受限情况 | 着色剂未纳入清单 |
| 制品合规说明 | 制品责任主体 | 适用食品类别与接触条件 | 缺温度与时间 |
| 迁移试验报告 | 第三方检测机构 | 模拟物、条件、结果 | 条件与终用途不一致 |
| 生产卫生文件 | 生产方 | 按 GB 31603 的过程控制 | 与模具厂文件混为一谈 |
三、DoC 与迁移试验的边界
DoC(符合性声明)是一份责任文件,不是合格证。它至少写清材料身份、适用的食品类别、接触条件(温度与时间)、使用限制、依据标准与批次追溯信息,缺接触条件的 DoC 在审核中基本会被退回。
总迁移与特定迁移是两件事。总迁移看迁移到食品模拟物中的非挥发性物质总量,特定迁移针对具体物质的限量;两者模拟物与试验条件不同,不能互相替代,也不能用一份报告覆盖另一种使用条件。
使用条件变了要重测。接触温度升高、接触时间延长、食品类型从水性变成油性,模拟物与条件随之改变,原报告不能沿用。
四、常见误读与送检要点
最常见的误读是把「食品级模具」等同于「合规终产品」。模具决定的是成型质量与一致性,合规取决于材料链条与使用条件,两者不在同一层。
第二类是拿平均样送检。多腔模具应覆盖不同腔位的样品,避免只取靠近主流道腔位的试样,否则报告不能代表整模。
送检要点按四步执行:先锁定牌号与添加剂清单;再明确终产品接触的食品类别、温度与时间;然后按腔位与批次取样;最后把工艺条件与样品信息一并归档,便于复检时对齐。
五、审核中最常被退回的四项
第一项是接触条件缺失。DoC 里只写「适用于食品接触」而不写温度、时间与食品类别,审核方无法判断试验条件是否覆盖实际用途,这类声明基本会被退回。
第二项是添加剂清单不完整。着色剂、加工助剂与回料来源常被遗漏;GB 9685 管的是添加剂的使用范围与限量,清单不完整就无法完成合规判断。
| 退回项 | 典型表现 | 补齐方式 |
|---|---|---|
| 接触条件缺失 | 只写「食品级」 | 写明温度、时间与食品类别 |
| 添加剂清单不全 | 漏着色剂与加工助剂 | 向供应商索取完整清单 |
| 报告条件不符 | 用常温报告覆盖高温用途 | 按实际条件重做迁移试验 |
| 追溯信息不足 | 无批次与牌号对应 | 建立批次与牌号映射表 |
第三项是报告条件与实际用途不符。用常温水性条件的报告去覆盖高温或油性用途,是最容易被发现的错误;条件变更就要重测,旧报告不能沿用。
第四项是追溯信息不足。牌号、批次与生产记录之间没有映射关系,出现问题时无法定位范围;建立批次与牌号的映射表,是文件包里最容易补也最常被忽略的一项。
把这四项在选型阶段一次补齐,比量产阶段补做迁移试验省时间。文件返工的等待周期通常比修模更长,这是合规前置的直接收益。
六、多材料盖体的文件怎么组织
带内垫或密封圈的盖体属于多材料制品,文件要按材料分别组织,不能合并成一份声明。PP 盖体按 GB 4806.7 走塑料制品条款,橡胶内垫按 GB 4806.11 单列。
分别取样是关键。多材料的迁移试验要按各材料的接触条件分别进行,用一份报告覆盖两种材料在审核中站不住;内垫与盖体的接触面积占比也要在报告中说明。
- PP 或 PE 盖体:按塑料制品条款出声明与检测
- 橡胶内垫或密封圈:按 GB 4806.11 单列出声明
- 多材料复合件:说明各材料接触面积占比与接触条件
- 着色剂与加工助剂:纳入添加剂清单并核对 GB 9685
追溯关系要成对建立。牌号、批次与生产记录之间建立映射,出现问题可以定位到具体批次范围;这一项成本很低,却是最常被忽略的部分。
文件版本也要管理。牌号或供应商变更后,声明与检测报告同步更新并留档旧版本,避免现场沿用过期文件。
文件语言要写具体。声明里写「符合食品接触要求」不如写清依据条款、适用食品类别与接触条件,后者才是审核方与采购方可以直接采用的表述。
七、声明与检测的周期配合
材料声明不是一次性文件,要跟着牌号与供应商变更走。牌号或批次变化,声明与迁移试验条件要同步复核;把变更触发条件写进文件管理流程,比事后补做省时间。
检测周期也要配合。新牌号首批量产前的迁移试验、定期复核的符合性确认,都应排进项目计划;临时补测会拖交期,也会让已生产的批次缺乏合规支撑,风险不成比例。
声明版本要管理。牌号或供应商变更后,旧版声明与报告留档而不是覆盖,便于追溯与复检;现场误用过期文件,是审核中最常见的低级失误之一。
- 当接触条件(温度、时间、食品类型)变更时,重新做迁移试验,旧报告不沿用。
- 当盖体含内垫或密封圈时,橡胶件按 GB 4806.11 单列声明,不与 PP 盖合并。
- 当客户要求 DoC 时,由责任主体出具,模具厂提供牌号与供应商声明作为支撑材料。
相关阅读
- 多腔瓶盖重量 Cpk 与逐腔尺寸怎么测怎么报 — 送检取样与逐腔测量口径,看测试视角。
- 食品级 PP 防伪盖多腔模具 — 食品盖模具的合规文件项,看产品参数表。
- 药包辅件与医用小瓶盖的应用边界 — 药包与食品接触的合规边界差异。
常见问题
食品接触 PP 盖主要适用哪些标准?
制品层面按 GB 4806.7,树脂按 GB 4806.6,添加剂按 GB 9685,生产过程卫生按 GB 31603;迁移试验方法按 GB 31604 系列。
模具厂能出符合性声明吗?
模具厂能提供材料牌号、供应商声明与试模件信息;终产品符合性声明由供应链与责任主体出具,检测结果由第三方机构确认。
总迁移和特定迁移有什么区别?
总迁移看迁移到食品模拟物的非挥发性物质总量,特定迁移针对具体物质限量;两者使用条件与模拟物不同,不能互相替代。
DoC 里必须写清什么?
至少写清材料身份、适用食品类别、接触条件(温度与时间)、使用限制、依据标准与批次追溯信息。
回料能不能用在食品接触盖?
回料比例按客户卫生与食品安全要求确定,需要供应商明确声明来源与合规性;包装行业提到的回掺比例仅作参考而非默认做法。
迁移试验的使用条件怎么定?
按终产品实际接触的食品类型、温度与时间选模拟物和试验条件,条件变更要重新送检,不能沿用旧报告。
模具厂交的文件包通常有哪些?
材料牌号清单、供应商声明、树脂与添加剂合规说明、试模件与工艺条件记录、检测建议书,终判由客户与检测机构完成。
GB 4806食品接触DoC总迁移