化妆品旋盖多腔热流道模具(8–64 腔 · 配合 ±0.05mm)
一、产品概述
这是一套面向化妆品盖类的多腔热流道模具方案,覆盖面霜旋盖、精华按盖、香水磁吸外盖与唇彩小盖。结构上按年量与件重配 8–64 腔,热流道按分区独立控温,温控目标可到 ±1℃,用流道平衡把各腔充填终点拉平。
材料侧以 ABS、PMMA、PC 与 PP 为主,透明外罩用 PMMA 或 PC,珠光与金属漆料需单独评磨损;PP 与 PE 用于内塞,软触外圈可评估双色方案。
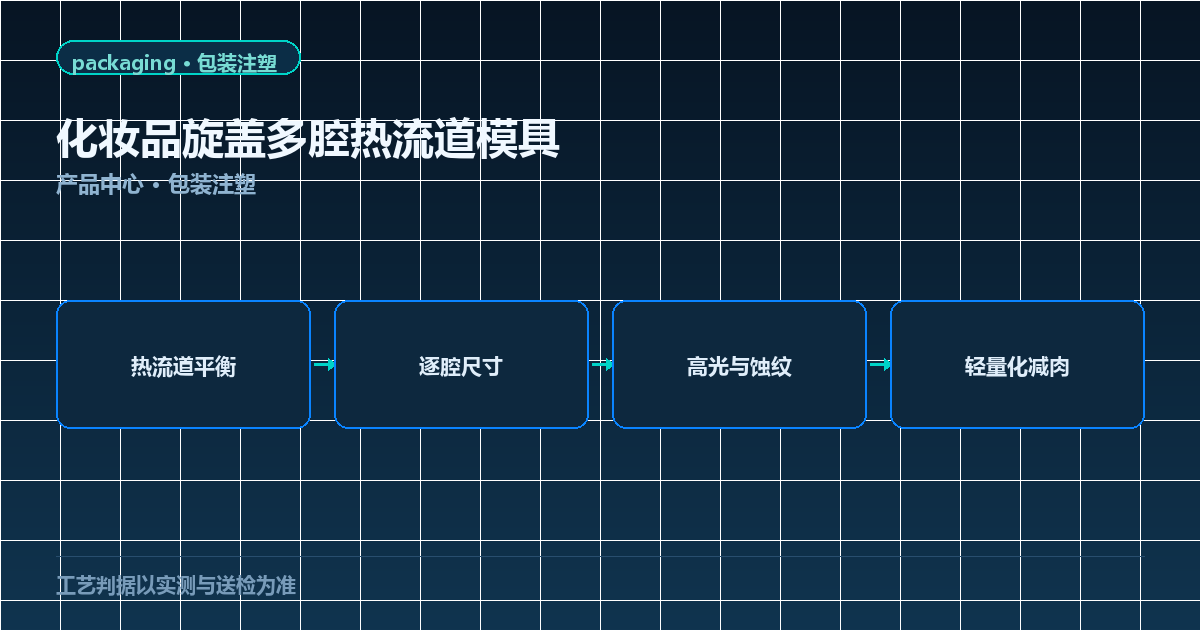
三条核心卖点:一是热流道平衡带来的腔间一致性,逐腔取重量与关键尺寸而不是平均值;二是高光与哑光通过互换镶件在同一套模上切换;三是轻量化减肉厚时保留螺牙强度,不牺牲装配性能。模具按化妆品盖的外观等级配置镶件与温控,不做统一承诺式的参数表述。
二、技术参数
| 参数 | 取值 |
|---|---|
| 腔数区间 | 8–64 腔,按年量与件重定 |
| 适用材料 | ABS / PMMA / PC / PP,珠光按耐磨评 |
| 盖体配合公差 | 参考 ±0.05 mm |
| 螺纹与卡扣公差 | 按结构单评,不统一写值 |
| 壁厚设计区间 | 按容量与结构单评 |
| 热流道形式 | 针阀式或开放式,按产量与外观选 |
| 分区控温精度 | 目标 ±1℃,多区独立 |
| 脱模方式 | 旋转脱螺纹、强制脱模或滑块,按材料定 |
| 外观面处理 | 高光、哑光蚀纹、珠光,可互换镶件 |
| 目标周期 | 按结构与腔数单评,不统一承诺 |
| 检测配置 | 逐腔全尺寸与重量 Cpk |
| 合规文件 | RoHS / REACH、化妆品限用物质、食品转用按 GB 4806 |
取值写可验证区间;查不到写「需按实际送检/实测确认」,禁编数字。
三、应用场景
- 面霜与精华盖:常温储存、反复旋开,关键 CTQ 是配合尺寸、螺牙中径与外观面;外观按高光或哑光分别定判据。
- 香水磁吸外盖:外观价值高,合模线与光泽差是主要拒收项,需每腔镶件独立控温并配限度样判定。
- 唇彩与小型盖:件重小、腔数可上探,重点在自动断浇与机械手取出节拍,避免产能卡在取出环节。
- 珠光与金属漆外观件:需单独评流道磨损与换色清理,腔间色差按限度样管控并纳入点检。
四、工艺与检测要点
工艺侧先做流道平衡。用充填分析验证各腔充填时间差,再用热流道分区控温把熔体黏度差异拉平,最后用阀针时序或流道尺寸修正收窄时间差。先出现的信号是充填时间差,重量差是结果。
检测侧按腔位分组统计。逐腔取重量、密封径与螺牙中径,按腔位算均值、极差与 Cpk,报告里附腔位布局图与工艺条件快照;在线称重用于过程监控,周期性首件与全尺寸用于判定,两者不能互相替代。
外观侧需要限度样。高光件看光泽差与合模线,哑光件看咬花一致性,珠光件看色差与磨损;限度样应在试模阶段确认并归档,量产阶段按限度样判定而不是按主观描述。
五、选型建议
年量大、品种单一、外观要求稳定的项目优先选针阀热流道,用阀针时序压充填时间差并实现自动断浇;小批多品种或换色频繁时,优先开放式或易清理结构,把换色成本算进单件成本。
外观面必须先定标准再定腔数。高光面要求每腔独立控温,腔间距受水路限制;哑光面靠统一蚀纹,腔间距要求相对宽松,两者的排腔上限不同。
需要软触或双色效果时,先确认机台与模具结构是否支持旋转或移模,再决定单色加后处理还是直接双色成型。珠光与金属漆项目要预留换色与清理的周期成本,不能只比模具报价。
六、交付与验收要点
交付按四段推进。第一段是 DFM 与模流:输出壁厚、浇口与冷却方案,并用充填、冷却与翘曲分析确认腔间充填时间差与冷却时间差;这一步决定了后面试模的轮次。
第二段是制造与试模:按腔位编号制作镶件与流道,试模时先建立热平衡再取样;热平衡未建立的数据不具备判定价值,这一点要写进试模记录。
第三段是 FAI 与逐腔尺寸:按腔位取重量、密封径与螺牙中径,报告附腔位布局图与工艺条件快照;外观件同时确认限度样,高光、哑光与珠光分别归档。
第四段是文件包:DFM、模流报告、FAI 与逐腔尺寸报告、材料相关的 RoHS、REACH 与化妆品限用物质文件;食品转用按 GB 4806 出材料声明,检测由客户与机构确认。
验收判据按三条写死:腔间重量极差不超过公差带的三分之一,外观按限度样判定而不是主观描述,文件包与量产状态一致(牌号、批次与工艺条件对齐)。
七、常见搭配与不接边界
常见搭配按盖体结构展开:内塞与垫片支承盖配合瓶口密封,软触外圈配双色方案,泵体外罩与喷头环配同一套外观标准。搭配件的外观与公差要一起定,避免盖体与外罩出现光泽差。
不接边界要写清:泵芯、弹簧、玻璃球与计量行程件不接设计责任;直接接触药品的件走药包路径;无菌件转 medical 线。涉及食品接触的转用件,按 GB 4806 出材料声明,终判由客户与检测机构确认。
- 搭配:内塞、垫片支承盖、软触外圈、泵体外罩与喷头环
- 不接:泵芯与计量件、药包直接接触件、无菌件
- 转用:食品接触转用按 GB 4806 出声明与检测建议
排产阶段要把外观限度样与腔位编号一起确认,两者是后续复检与追溯的共同基准。
八、维护周期与寿命边界
模具寿命按腔数、材料与周期综合评估,不在选型阶段给统一模次数。高腔数与高周期件磨损更快,维护点更密,维护计划要在交付时一并给出。
维护分三层。日常点检覆盖排气槽清理、热流道分区温度记录与逐腔重量极差;周期保养覆盖水路清洗与顶出系统检查;大修覆盖镶件更换与型腔翻新。
| 维护层级 | 频次 | 主要内容 |
|---|---|---|
| 日常点检 | 每班次/每日 | 排气、温度、重量极差 |
| 周期保养 | 按月或按模次 | 水路清洗、顶出检查 |
| 大修 | 按磨损判定 | 镶件更换、型腔翻新 |
易损件要备件化。热流道嘴、镶件与顶针按替换周期备货,断供会造成连续停机;备件清单随模具交付,比临时采购省停机时间。
寿命边界写进技术协议。达到约定模次或尺寸超差趋势明显时安排翻新,避免突发失效;翻新后的首件要重新走 FAI 与逐腔尺寸。
高光与哑光互换镶件要纳入维护范围。拆装会改变定位精度,每次换型后按关键 CTQ 复测,确认在公差带内再量产,避免换型后批量超差;珠光件额外关注耐磨层的磨损监控。
九、交付前的自检清单
交付前按四条自检:材料牌号与声明是否配对,热流道分区温度是否落到设定窗口,逐腔重量极差是否在警戒内,文件包是否覆盖声明与检测建议。
四条全过再签首件,能减少大部分后期扯皮;任一条缺项都先补再量产,不要带着问号交付。自检项写进交接单,比口头确认可靠,也便于客户复检时快速对齐。
相关产品
- 乳液泵外罩与喷头环多腔模具 — 同属化妆品外件,侧重泵体外罩的棘齿腔与换色清理。
- 展会小样盖快速换色模具 — 小批多品种时按换色成本对比选型。
常见问题
这套模具适合哪些盖型?
适合面霜旋盖、精华按盖、香水磁吸外盖与唇彩小盖等化妆品盖类,按年量与件重配 8–64 腔,螺牙与卡扣结构单独评。
配合公差怎么定?
盖体与瓶口配合可参考 ±0.05 mm 案例,内部棘齿、螺纹与密封面按结构单评;外观卡扣面可按 ±0.05–0.15 mm 放宽。
高光和哑光外观怎么做?
高光面靠每腔镶件独立控温与合模线控制,哑光面靠统一蚀纹咬花;两种外观可用互换镶件在同一套模上切换。
珠光料和金属漆要注意什么?
珠光与金属漆对剪切和磨损敏感,需单独评估流道与浇口磨损以及换色清理,避免腔间色差随时间扩大。
能不能做双色软触?
软触外圈可评估双色方案(two-shot),需确认机台与模具旋转或移模结构,按产量与外观要求确认可行性。
交付时给哪些文件?
提供 DFM、充填与冷却及翘曲分析、试模 FAI 与逐腔尺寸报告;材料文件按 RoHS、REACH 与化妆品限用物质要求出具。
化妆品盖模具多腔热流道高光外观